

Klient: Rigas Piena Kombinats – Łotwa
Sektor: Przemysł Mleczarski
Autor: Paweł Gałązka, CEO PRO-CONTROL
Ostatnia aktualizacja techniczna: 16 listopada, 2026
- Problem: Ryzyko awarii przestarzałego PLC. Tradycyjna migracja systemów sterowania oznaczała 2-tygodniowy przestój fabryki, na co nie zgadzał się zarząd.
- Rozwiązanie PRO-CONTROL: Wymiana sterowników (migracja do platformy Siemens PCS7) metodą hot-cutover w standardowym oknie serwisowym (36 godzin).
- Efekt: Minimalizacja kosztów przestoju produkcyjnego o około 90% i zachowanie ciągłości odbioru surowca od rolników. Zachowanie przydatności zmagazynowanego mleka o wartości około 0,6 mln PLN, oraz brak konieczności mycia linii po zatrzymaniu.
| Parametr / Wskaźnik | Stan Przed wdrożeniem | Rozwiązanie Pro-Control | Rezultat / ROI |
|---|---|---|---|
| Czas przestoju | 14 dni (336 godzin) tradycyjnego postoju | Procedura Hot-Cutover w oknie weekendowym | 36 godzin (zerowy wpływ na łańcuch dostaw) |
| Koszt przestoju | ~22 mln PLN (szacunek 1100 zł/min) | Migracja hybrydowa na żywym organizmie | Oszczędność 90% strat (uniknięcie kosztów) |
| Platforma sterowania | Wyeksploatowany, awaryjny system S5 | Nowoczesny system Siemens PCS7 / S7-1500 | Pełna redundancja i bezpieczeństwo |
1. Diagnoza problemu: Koszt, którego zakład mleczarski nie może ponieść
W branży mleczarskiej każda minuta zatrzymania linii to nie tylko stracony czas, ale potężne straty finansowe i zakłócenie łańcucha dostaw surowca od rolników.
- Twarda kalkulacja: Koszt przestoju linii produkcyjnej w tym segmencie wynosi średnio 1 100 zł na minutę, co daje ponad 66 000 zł za każdą godzinę.
- Dylemat Utrzymania Ruchu: Układ sterowania bazujący na wyeksploatowanym, wycofanym z produkcji sprzęcie groził nagłą awarią. Tradycyjna metoda modernizacji – czyli zatrzymanie zakładu na 2 tygodnie (ok. 336 godzin) – generowałaby koszty przestoju rzędu 22,2 miliona złotych, co całkowicie dyskwalifikowało projekt w oczach zarządu.
Standardowa odpowiedź konkurencji w takich przypadkach często ogranicza się do tradycyjnego harmonogramu przestojowego. Firma Pro-Control podeszła do tematu odwrotnie: wyeliminowaliśmy sam przestój, dopasowując plan działania do narzuconych ram czasowych.
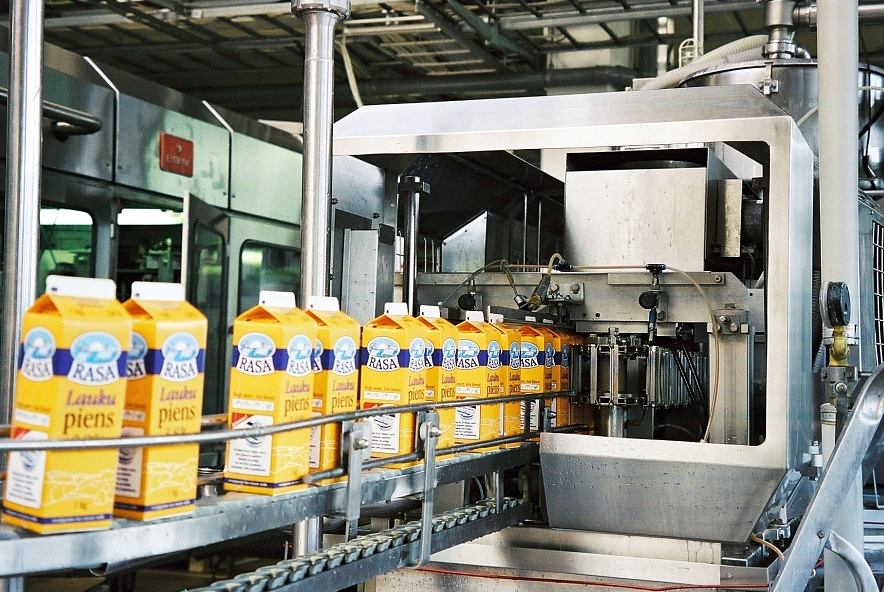
2. Inżynieryjna procedura Hot-Cutover (Przejście „na żywo” na nowe sterowniki Siemens)
Aby sprostać wyzwaniu, zespół inżynierów Pro-Control zaprojektował i wdrożył procedurę hot-cutover dla migracji systemu sterowania opartego o rodziny sterowników Siemens (np. przejście ze starych S5/wczesnych S7 na nowoczesne S7-1500 / TIA Portal).
Kluczowe etapy procedury:
- Pre-komisjonowanie i symulacja w labie Pro-Control: Nowa szafa sterownicza oraz niezbędne szafki rozproszonych peryferii oraz oprogramowanie zostały w 100% przygotowane i przetestowane offline przed wjazdem na obiekt. Logika została zweryfikowana pod kątem współdziałania z istniejącymi napędami i aparaturą obiektową.
- Montaż hybrydowy (Faza równoległa): Nowy sprzęt zainstalowano obok starego systemu w trakcie normalnej pracy zakładu. Wykorzystano dedykowane adaptery okablowania i moduły pośredniczące, co pozwoliło przepinanie poszczególnych obszarów w trakcie standardowych przerw technologicznych i testy. Po testach każdorazowo obszar wracał do starego układu sterowania.
- Weekendowe okno serwisowe (Cutover w 36 godzin): W zaplanowanym oknie produkcyjnym (weekend) przeprowadzono finalne przepięcie sygnałów wejść/wyjść (I/O) oraz rozruch dynamiczny nowego systemu Siemens, dla wszystkich przetestowanych wcześniej obszarów.
- Walidacja i rozruch: Poniedziałkowa zmiana produkcyjna ruszyła na nowym, w pełni stabilnym układzie sterowania bez opóźnień.
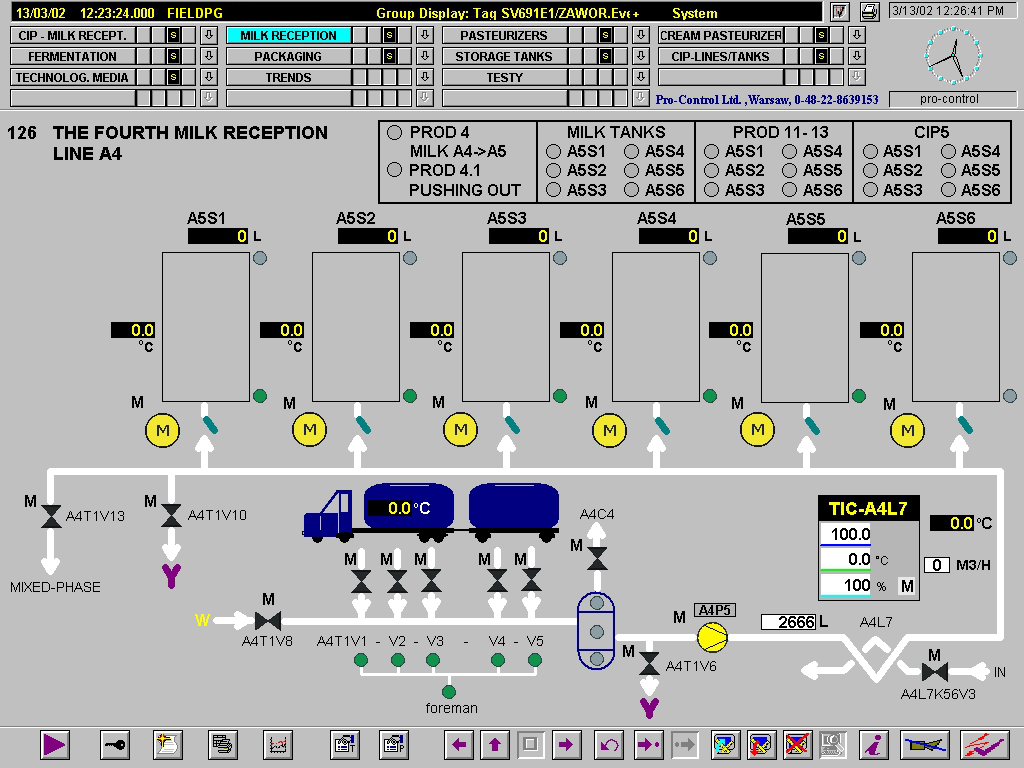
3. Wyniki i Rezultaty Biznesowe (Case Study Pro-Control)
- Skrócenie czasu przestoju: Zamiast 14 dni (2 tygodnie) tradycyjnego przestoju, linia została zmodernizowana w 36 godzin okna weekendowego.
- Oszczędność finansowa: Uniknięcie kosztów przestoju szacowanych na ponad 22 miliony złotych. Koszt samej usługi inżynieryjnej Pro-Control zamknął się w ułamku tej kwoty, dając zwrot z inwestycji (ROI) natychmiast po uruchomieniu.
- Bezpieczeństwo i Ciągłość: Pełna zgodność z rygorystycznymi normami branży mleczarskie i brak przerw w łańcuchu dostaw zarówno surowca jak i produktów do dystrybucji.
Wdrożenie w liczbach:
- System cyfrowy: PCS7 firmy SIEMENS
- 4 redundantne stacje procesowe,
- 40 rozproszonych stacji ET 200,
- 5 stacji operatorskich wielomonitorowych,
- 1 redundantny serwer,
- 1 stacja inżynierska,
- Redundantne magistrale:
- Industrial Ethernet i PROFIBUS
- Obsługa sygnałów:
- 5 000 sygnałów I/O, w tym:
- 4 000 sygnałów binarnych
- 1 000 sygnałów analogowych
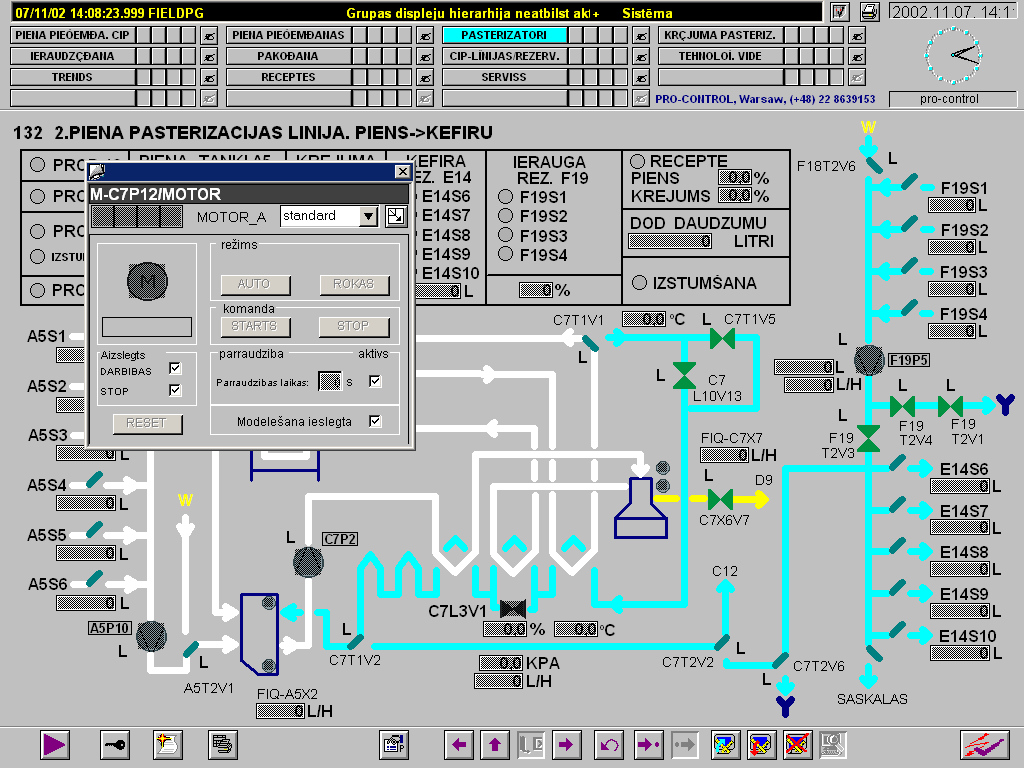
Weryfikacja Techniczna: Fakty, Ryzyka i Odpowiedzi dla Utrzymania Ruchu
Tak, pod warunkiem rygorystycznego przygotowania. W PRO-CONTROL eliminujemy ryzyko błędu poprzez stuprocentową symulację offline (w naszym laboratorium) oraz budowę tymczasowej infrastruktury hybrydowej. Przełączenie sygnałów w oknie weekendowym to tylko finałowy krok sprawdzonego procesu inżynierskiego.
Specjalizujemy się w zaawansowanych migracjach przestarzałych systemów (np. starych sterowników Siemens S5 na nowoczesną rodzinę S7-1500 / TIA Portal) oraz systemów innych producentów na platformy gwarantujące długoterminową dostępność części i serwis.
Konkurencja najczęściej zakłada tradycyjny, wielotygodniowy przestój fabryki, generujący ogromne koszty straconej produkcji. PRO-CONTROL projektuje proces tak, aby zmieścić się w standardowym okienku serwisowym (weekend lub postój planowy), oszczędzając klientowi setki tysięcy a często wręcz miliony złotych.
Przede wszystkim tam, gdzie każda minuta przestoju paraliżuje biznes: w farmacji, przemyśle chemicznym, przetwórstwie spożywczym (FMCG) oraz w ciągłych liniach montażowych w motoryzacji.
Odpowiedzi techniczne w ramach Weryfikacji Inżynierskiej przygotował mgr inż. Tomasz Żabierek, Dyrektor Techniczny PRO-CONTROL.


